اخبار

چه فرآیندهای ماشینکاری دقت و ثبات شیار قرقره های تسمه را تضمین می کند؟

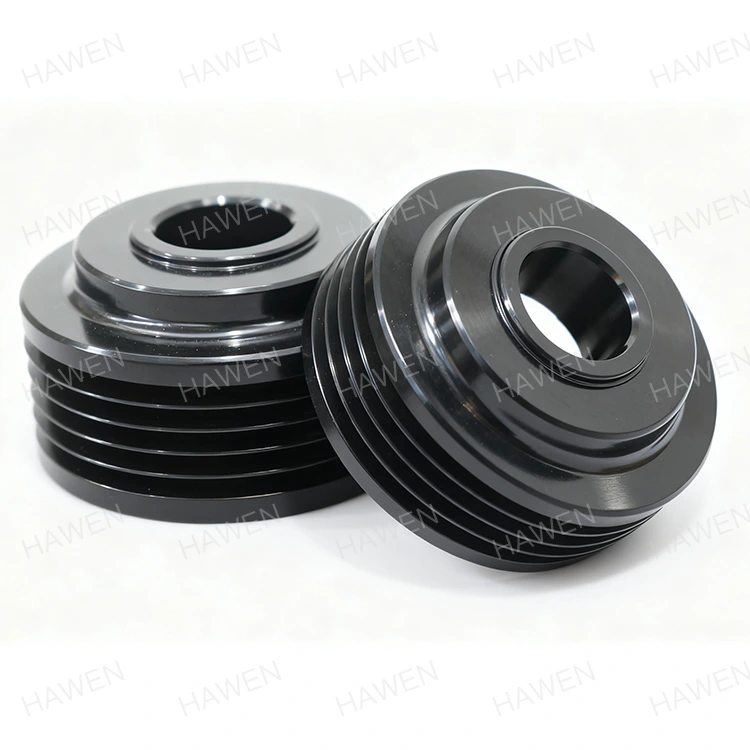
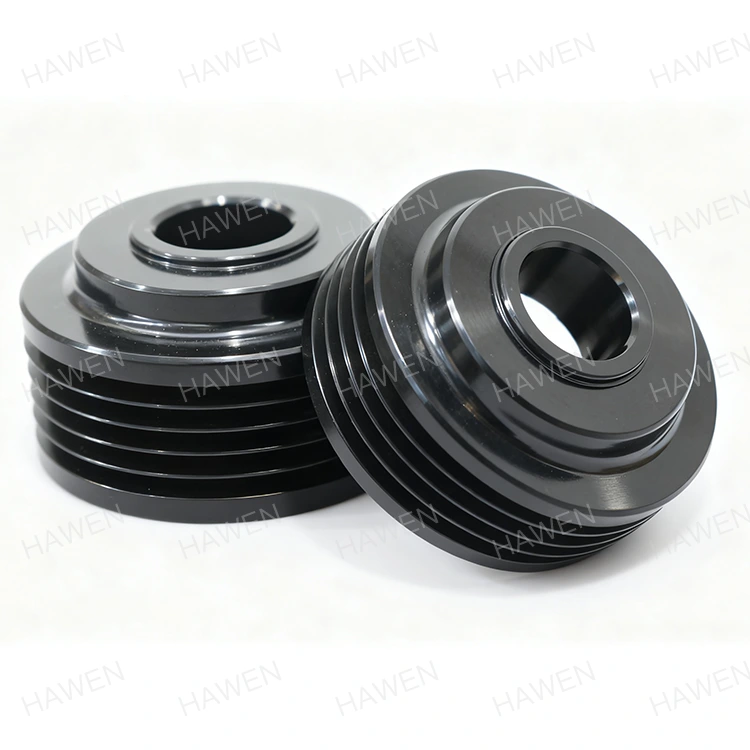
یک مهندس تعمیر و نگهداری مجموعه جدیدی ازقرقره های تسمهدر یک سیستم درایو، مطمئن باشید که مشخصات شیار و قطر مشخص شده درایو تسمه را به عملکرد اولیه خود باز می‌گرداند. در عرض چند هفته، تسمه شروع به جیغ زدن می کند، لبه ها از بین می روند و کمربند به طور ناهموار در شیار می نشیند. مشکل از کمربند نیست. مشکل از شیار است. زاویه شیار دو درجه خاموش است، قطر شیار در امتداد محیط متفاوت است و سطح سطح بسیار ناهموار است. این سناریو پیامد مستقیم فرآیندهای ماشینکاری است که قادر به حفظ تلورانس های مورد نیاز نیستند. برای خریداران قرقره های تسمه، درک اینکه کدام فرآیندهای ماشینکاری دقت و ثبات شیار را تضمین می کند برای جلوگیری از این خرابی ها ضروری است.


این راهنما برای مهندسین تدارکات و مدیران تعمیر و نگهداری نوشته شده است که نیاز به تهیه قرقره های تسمه ای دارند که عملکرد قابل اعتمادی دارند. ما پارامترهای شیار بحرانی، فرآیندهای ماشینکاری که به آنها دست می‌یابد، روش‌های بازرسی که آنها را تأیید می‌کنند و معیارهای ارزیابی تامین‌کننده را توضیح خواهیم داد. ما همچنین پارامترهای دقیق محصول را از کارخانه خود در شرکت الکترومکانیکی Zhejiang Hawen ارائه خواهیم کرد. چه برای نوار نقاله ها، درایوهای HVAC، ماشین آلات کشاورزی یا فن های صنعتی منبع قرقره تهیه کنید، این راهنما به شما کمک می کند کیفیت ماشینکاری مناسب را مشخص کنید و تامین کننده ای را انتخاب کنید که بتواند آن را تحویل دهد.

Solid Pulley


فهرست مطالب


1. چه پارامترهای شیار عملکرد قرقره تسمه را تعیین می کند؟

عملکرد یک قرقره تسمه به دقت شیار آن بستگی دارد. شیار کانالی است که کمربند را هدایت می کند و می گیرد. اگر شیار دقیق نباشد، تسمه به درستی نمی‌نشیند و درایو کارایی خود را از دست می‌دهد، صدا ایجاد می‌کند و زود ساییده می‌شود. چهار پارامتر شیار حیاتی هستند: زاویه شیار، قطر شیار، مشخصات شیار و پرداخت سطح. زاویه شیار نحوه فرورفتن تسمه در شیار را تعیین می کند. برای یک قرقره تسمه V، زاویه استاندارد بسته به قطر قرقره 34، 36 یا 38 درجه است. خطای تنها یک درجه می تواند ظرفیت انتقال برق تسمه را کاهش دهد و باعث سایش ناهموار شود. قطر شیار خط گام تسمه را تعیین می کند که بر نسبت سرعت تأثیر می گذارد. پروفیل شیار شامل عمق شیار و شعاع ریشه است. پوشش سطح بر اصطکاک و سایش کمربند تأثیر می گذارد. جدول زیر این پارامترها و تلورانس های معمول آنها را خلاصه می کند.

پارامتر تحمل معمولی تاثیر بر عملکرد
زاویه شیار +/- 0.5 درجه بر گیره تسمه و انتقال نیرو تأثیر می گذارد
قطر شیار +/- 0.05 میلی متر بر نسبت سرعت و ردیابی تسمه تأثیر می گذارد
نمایه شیار (عمق، شعاع ریشه) +/- 0.1 میلی متر روی نشیمن و سایش کمربند تأثیر می گذارد
پایان سطح (Ra) 0.8 - 1.6 میکرومتر بر اصطکاک و عمر تسمه تأثیر می گذارد
Groove Runout +/- 0.05 میلی متر بر لرزش و ردیابی کمربند تأثیر می گذارد

درشرکت الکترومکانیکی ژجیانگ هاون با مسئولیت محدود، کارخانه ما قرقره های تسمه را با این تلرانس ها و محکم تر تولید می کند. ما می دانیم که دقت شیار اساس عملکرد درایو تسمه است و ما در ماشینکاری و تجهیزات بازرسی لازم برای دستیابی به آن سرمایه گذاری کرده ایم. تیم مهندسی ما می تواند در مورد تلورانس های مناسب برای کاربرد خاص شما مشاوره دهد.


2. کدام فرآیندهای ماشینکاری نمایه شیار را تشکیل می دهند؟

پروفیل شیار یک قرقره تسمه از طریق دنباله ای از فرآیندهای ماشینکاری شکل می گیرد. اولین فرآیند چرخش است که هندسه پایه قرقره شامل قطر بیرونی، سوراخ و عرض وجه را تعیین می کند. سپس شیار به صورت قرقره بریده می شود. برای قرقره های تسمه V، شیار معمولاً با استفاده از ابزار قالب یا ابزار شیار CNC برش داده می شود که با زاویه و مشخصات مورد نیاز مطابقت دارد. دقت شیار به استحکام دستگاه، تیزی ابزار و دقت مسیر ابزار بستگی دارد. پس از شیار زدن، قرقره ممکن است برای بهبود سطح و دقت ابعادی آسیاب شود. جدول زیر فرآیندهای ماشینکاری و نقش آنها در دقت شیار را خلاصه می کند.

فرآیند تابع تحمل معمولی به دست آمد تجهیزات
چرخاندن OD، سوراخ و صورت را تشکیل می دهد +/- 0.05 میلی متر تراش CNC
شیار کردن پروفیل شیار را برش می دهد +/- 0.1 میلی متر، +/- 0.5 درجه تراش CNC با ابزار شیار
سنگ زنی پایان و دقت را بهبود می بخشد +/- 0.02 میلی متر، Ra 0.8 میکرومتر آسیاب استوانه ای
دبر زدایی لبه های تیز را حذف می کند N/A دستی یا خودکار
متعادل کردن توزیع جرم را تصحیح می کند G16 یا بهتر دستگاه متعادل کننده دینامیک

در کارخانه ما از ماشین تراش CNC با ابزار زنده برای چرخاندن و شیار کردن قرقره های تسمه در یک راه اندازی استفاده می کنیم. این خطایی را که ممکن است در هنگام چوک شدن مجدد قرقره بین عملیات رخ دهد حذف می کند. ما همچنین از ابزارهای فرم دقیقی استفاده می کنیم که دقیقاً به مشخصات شیار آسیاب می شوند و اطمینان حاصل می کنند که زاویه شیار و شعاع ریشه از قسمتی به قسمت دیگر سازگار است.


3. چرا سنگ زنی برای دقت و پایان شیار مهم است؟

سنگ زنی فرآیندی است که یک قرقره خوب را می گیرد و آن را به یک قرقره دقیق تبدیل می کند. در حالی که تراشکاری و شیار زدن هندسه اولیه را ایجاد می کند، سنگ زنی زاویه شیار، قطر شیار و پوشش سطح را اصلاح می کند. سنگ زنی با استفاده از یک چرخ سنگ زنی دقیق انجام می شود که به مشخصات شیار مورد نیاز پوشانده شده است. قرقره روی یک سنبه دقیق نصب شده و در مقابل چرخ سنگ زنی می چرخد. فرآیند آسیاب مقدار کمی از مواد، معمولاً 0.1 تا 0.3 میلی‌متر را حذف می‌کند و تحمل‌هایی را به دست می‌آورد که رسیدن به آنها با چرخش به تنهایی دشوار است. پرداخت سطح پس از سنگ زنی معمولاً 0.4 تا 0.8 میکرومتر Ra است که اصطکاک و سایش تسمه را کاهش می دهد. جدول زیر دقت و پرداخت حاصل از چرخش و آسیاب را مقایسه می کند.

فرآیند تحمل زاویه شیار تحمل قطر شیار پایان سطح (Ra)
چرخش فقط +/- 0.5 درجه +/- 0.05 میلی متر 1.6 - 3.2 میکرومتر
چرخاندن + آسیاب کردن +/- 0.1 درجه +/- 0.01 میلی متر 0.4 - 0.8 میکرومتر

در Hawen، کارخانه ما از آسیاب‌های استوانه‌ای CNC با اندازه‌گیری در حین فرآیند برای خرد کردن شیارهای قرقره‌های تسمه استفاده می‌کند. سیستم اندازه گیری در فرآیند به طور مداوم قطر شیار را در طول سنگ زنی اندازه گیری می کند و به طور خودکار سایش چرخ را جبران می کند. این تضمین می کند که هر قرقره بدون توجه به تعداد قطعات در دوره تولید، تحمل مشخص شده را برآورده می کند. همچنین چرخ سنگ زنی را در فواصل زمانی معین پانسمان می کنیم تا پروفیل شیار حفظ شود و از سوختن یا آسیب سطحی جلوگیری شود.


4. چگونه دقت Groove در حین تولید تأیید می شود؟

بررسی صحت شیار در طول تولید برای اطمینان از اینکه هر قرقره تسمه مطابق با مشخصات است ضروری است. فرآیند تأیید شامل بازرسی در فرآیند و بازرسی نهایی است. بازرسی حین فرآیند توسط اپراتور دستگاه با استفاده از ابزارهای دستی مانند شیار سنج، میکرومترها و نشانگرهای شماره گیری انجام می شود. اپراتور زاویه شیار، قطر شیار و خروجی شیار را در فواصل منظم در طول اجرای تولید بررسی می کند. در صورت تشخیص انحراف، دستگاه قبل از تولید قطعات بیشتر تنظیم می شود. بازرسی نهایی توسط بخش کنترل کیفیت با استفاده از تجهیزات دقیق تر، مانند دستگاه اندازه گیری مختصات (CMM) یا پروژکتور پروفیل انجام می شود. CMM می تواند زاویه شیار، مشخصات شیار و خروجی شیار را با دقت بالایی اندازه گیری کند. جدول زیر خلاصه ای از روش های بازرسی و کاربرد آنها را نشان می دهد.

روش بازرسی آنچه را اندازه گیری می کند دقت هنگام استفاده
شیار سنج زاویه شیار و پروفیل +/- 0.5 درجه در حال انجام
میکرومتر قطر شیار +/- 0.01 میلی متر در حال انجام
نشانگر شماره گیری خروج شیار +/- 0.01 میلی متر در حال انجام
پروژکتور پروفایل پروفایل شیار +/- 0.005 میلی متر بازرسی نهایی
دستگاه اندازه گیری مختصات (CMM) تمام پارامترهای شیار +/- 0.002 میلی متر بازرسی نهایی

در کارخانه ما، ما از ترکیبی از بازرسی در حین فرآیند و نهایی برای بررسی صحت شیار قرقره های تسمه خود استفاده می کنیم. اپراتورهای ما برای استفاده از شیار سنج ها و میکرومترها برای بررسی زاویه و قطر شیار هر 10 قسمت آموزش دیده اند. بخش کنترل کیفیت ما از یک CMM برای تأیید مشخصات شیار و خروجی بر اساس نمونه‌برداری استفاده می‌کند. ما سوابق بازرسی دقیق را برای هر قطعه تولیدی حفظ می کنیم و قابلیت ردیابی کامل را برای مشتریان خود فراهم می کنیم.


5. چگونه یک تامین کننده قرقره تسمه را برای کیفیت ماشین کاری ارزیابی می کنید؟

ارزیابی یک تامین کننده قرقره تسمه برای کیفیت ماشینکاری نیازمند تمرکز بر تجهیزات، ابزار، کنترل فرآیند، بازرسی و تجربه است. تامین کننده باید تجهیزاتی برای چرخاندن، شیار زدن و آسیاب کردن قرقره ها به میزان تلرانس مورد نیاز داشته باشد. این شامل ماشین تراش CNC، آسیاب CNC و ابزار دقیق است. تامین کننده باید یک سیستم کنترل فرآیند داشته باشد که کیفیت ثابت را از قسمتی به قسمت دیگر تضمین کند. این شامل مدیریت ابزار، مدیریت مایع خنک کننده و تعمیر و نگهداری ماشین می شود. تامین کننده باید یک سیستم بازرسی داشته باشد که صحت شیار را در هر لات تولید تایید کند. این شامل گیج های کالیبره شده، CMM و بازرسان آموزش دیده است. و تامین کننده باید تجربه تولید قرقره تسمه برای کاربردهای مشابه را داشته باشد. جدول زیر این معیارهای ارزیابی را خلاصه می کند.

معیار ارزیابی به دنبال چه چیزی باشید چرا اهمیت دارد
تجهیزات ماشینکاری ماشین تراش CNC، آسیاب CNC، ابزار زنده قابلیت نگهداری تلرانس ها را تضمین می کند
ابزار سازی ابزار دقیق فرم، چرخ های سنگ زنی پوشیده شده دقت پروفیل شیار را تضمین می کند
کنترل فرآیند مدیریت ابزار، مدیریت مایع خنک کننده، تعمیر و نگهداری یکپارچگی از قسمتی به قسمت دیگر را تضمین می کند
سیستم بازرسی سنج های کالیبره شده، CMM، بازرسان آموزش دیده صحت شیار را در هر قسمت تأیید می کند
تجربه کنید سابقه در برنامه های مشابه قابلیت و قابلیت اطمینان را نشان می دهد

در Hawen، کارخانه ما بیش از یک دهه است که قرقره های تسمه تولید می کند. ما روی تجهیزات ماشینکاری و سنگ زنی پیشرفته CNC سرمایه گذاری کرده ایم و یک سیستم کنترل کیفیت جامع را حفظ می کنیم. تیم مهندسی ما برای کمک به مشخصات و مهندسی برنامه در دسترس است. ما از شما دعوت می کنیم که ما را بر اساس این معیارها ارزیابی کنید و ما را به عنوان شریک خود برای قرقره های تسمه در نظر بگیرید.


6. پارامترهای کلیدی محصول از کارخانه ما چیست؟

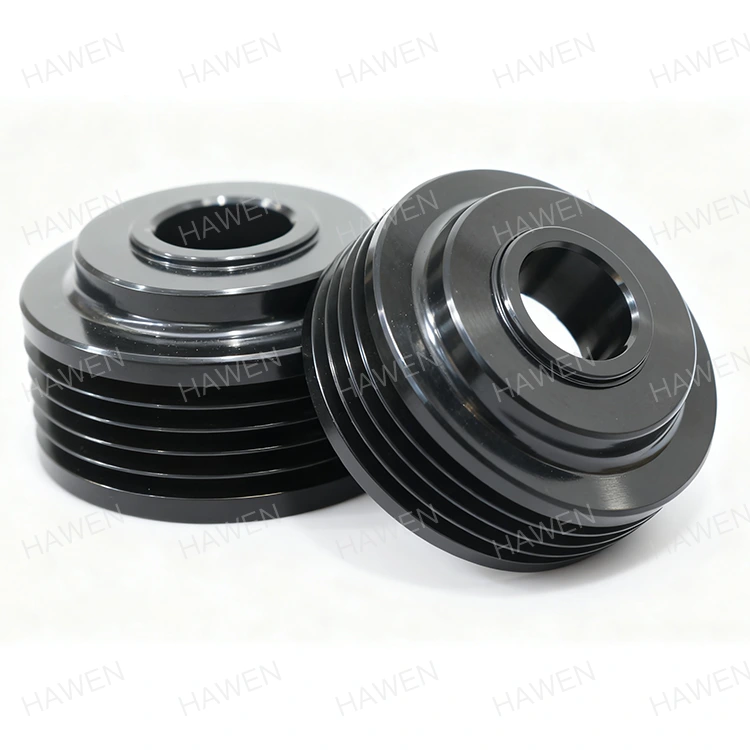
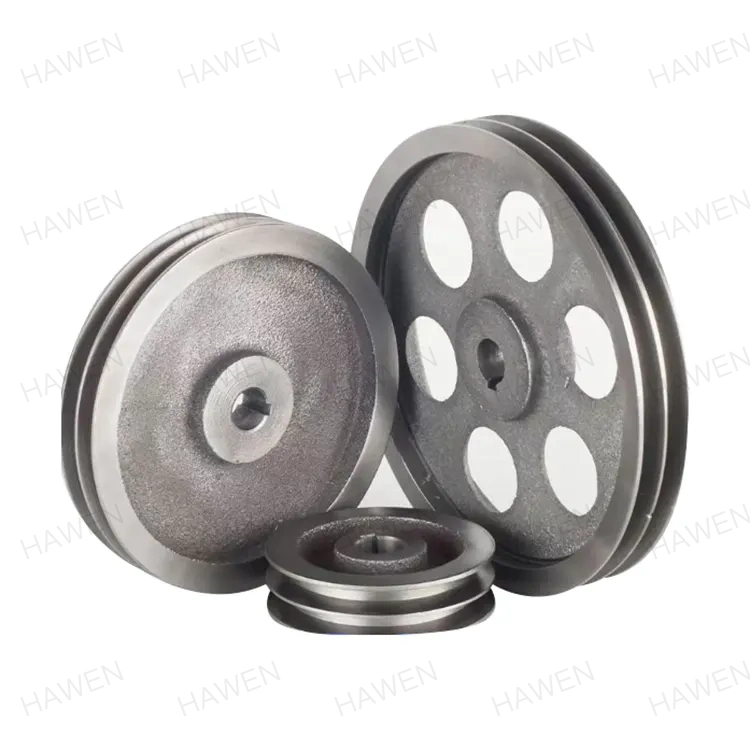
جدول زیر پارامترهای کلیدی محصول را برای قرقره های تسمه ارائه می کند. این قرقره ها برای نوار نقاله ها، درایوهای HVAC، ماشین آلات کشاورزی و فن های صنعتی طراحی شده اند. کارخانه ما همچنین می تواند قرقره های سفارشی را برای برآورده کردن نیازهای خاص تولید کند.

پارامتر محدوده مشخصات یادداشت ها
قطر بیرونی 50 - 1200 میلی متر اندازه های سفارشی موجود است
نمایه شیار تسمه V، تسمه تایم، تسمه تخت پروفایل های سفارشی در دسترس است
تعداد شیارها 1 - 12 تنظیمات سفارشی موجود است
تحمل زاویه شیار +/- 0.5 درجه (چرخش)، +/- 0.1 درجه (زمین) بر اساس برنامه انتخاب شده است
تحمل قطر شیار +/- 0.05 میلی متر (چرخ شده)، +/- 0.01 میلی متر (زمین) بر اساس برنامه انتخاب شده است
پایان سطح Ra 0.8 - 1.6 میکرومتر (زمین) سایش کمربند را کاهش می دهد
مواد چدن، فولاد، آلومینیوم برای قدرت و وزن انتخاب شده است
متعادل کردن G16 یا بهتر لرزش را کاهش می دهد
MOQ 10 عدد برای سفارش های بزرگ قابل مذاکره است
زمان سرب 2-4 هفته بستگی به مقدار و سفارشی سازی دارد

در کارخانه ما، قرقره های تسمه خود را برای برآورده کردن این مشخصات و موارد دیگر تولید می کنیم. ما می توانیم قطر، مشخصات شیار، تعداد شیارها، مواد و تحمل ها را مطابق با نیازهای خاص شما سفارشی کنیم. سیستم کنترل کیفیت ما شامل بازرسی مواد اولیه، بازرسی در فرآیند و بازرسی نهایی قبل از حمل و نقل است. هدف ما ارائه قرقره های تسمه ای با کیفیت بالا به مشتریانمان است که نیازهای عملکرد آنها را برآورده می کند.


7. سوالات متداول (سؤالات متداول)

سوال 1: مهمترین پارامتر شیار برای عملکرد قرقره تسمه چیست؟

پاسخ: بحرانی ترین پارامتر شیار، زاویه شیار است. زاویه شیار تعیین می کند که تسمه چگونه به شیار فرو می رود و درایو چقدر توان را می تواند منتقل کند. خطای تنها یک درجه می تواند ظرفیت انتقال برق تسمه را کاهش دهد و باعث سایش ناهموار شود. به همین دلیل، بسته به کاربرد، زاویه شیار باید با تلورانس +/- 0.5 درجه یا تنگ تر مشخص شود.

سوال 2: اگر قرقره قبلاً چرخانده شده باشد، چرا سنگ زنی لازم است؟

پاسخ: سنگ زنی برای دستیابی به بالاترین سطح دقت شیار و پرداخت سطح ضروری است. چرخش می تواند به تحمل زاویه شیار +/- 0.5 درجه و سطح پوشش Ra 1.6-3.2 میکرومتر دست یابد. سنگ زنی می تواند به تحمل زاویه شیار +/- 0.1 درجه و سطح پوشش Ra 0.4-0.8 میکرومتر دست یابد. دقت و پرداخت بهبود یافته باعث کاهش سایش، لرزش و نویز تسمه می شود و راندمان انتقال نیرو را بهبود می بخشد.

سوال 3: چگونه می توانم صحت شیار قرقره ای را که دریافت کرده ام بررسی کنم؟

پاسخ: با استفاده از شیار سنج، میکرومتر و نشانگر شماره گیری می توانید صحت شیار را بررسی کنید. شیار سنج زاویه و مشخصات شیار را بررسی می کند. میکرومتر قطر شیار را بررسی می کند. نشانگر شماره گیری، خروجی شیار را بررسی می کند. برای کاربردهای حیاتی، می توانید نمونه ای را برای بازرسی CMM به آزمایشگاه اندازه گیری ارسال کنید. در شرکت الکترومکانیکال ژجیانگ هاون، ما گزارش های بازرسی را با هر محموله ارائه می دهیم.

سوال 4: آیا می توان قرقره های فرسوده را مجدداً ماشین کاری کرد تا دقت شیار بازیابی شود؟

پاسخ: در برخی موارد می توان قرقره های فرسوده را مجدداً ماشین کاری کرد تا دقت شیار بازیابی شود. این فرآیند شامل برداشتن مقدار کمی از مواد از شیار برای بازگرداندن زاویه و مشخصات صحیح است. با این حال، این باعث کاهش قطر شیار می شود که ممکن است بر نسبت سرعت تأثیر بگذارد. ماشینکاری مجدد فقط در صورتی امکان پذیر است که قرقره مواد کافی داشته باشد و قطر کاهش یافته برای کاربرد قابل قبول باشد. تیم مهندسی ما می تواند در مورد اینکه آیا ماشینکاری مجدد گزینه مناسبی است یا خیر راهنمایی کند.

سوال 5: زمان سرب معمولی برای قرقره های تسمه سفارشی چقدر است؟

پاسخ: زمان معمول برای قرقره های تسمه سفارشی 2 تا 4 هفته پس از تایید قرعه کشی است. زمان تحویل بستگی به پیچیدگی پروفیل شیار، مواد و مقدار سفارش داده شده دارد. برای سفارش‌های بزرگ یا پروفایل‌های پیچیده، زمان تحویل ممکن است طولانی‌تر باشد. در کارخانه ما، ما از نزدیک با مشتریان خود کار می کنیم تا نیازهای تحویل آنها را برآورده کنیم.


8. نتیجه گیری

دقت و ثبات شیار پایه و اساس عملکرد قرقره تسمه است. فرآیندهای ماشینکاری که برای تشکیل شیار مورد استفاده قرار می گیرند - چرخش، شیار زدن و سنگ زنی - تعیین می کنند که آیا قرقره انتقال توان قابل اعتمادی را ارائه می دهد یا باعث سایش، صدا و لرزش تسمه می شود. برای خریداران، درک این فرآیندها برای تعیین سطح مناسب کیفیت و برای ارزیابی تامین کننده ضروری است. در شرکت الکترومکانیکال ژجیانگ هاون، کارخانه ما تجهیزات، ابزارآلات و تجربه تولید قرقره های تسمه ای را دارد که بیشترین تلرانس های شیار را برآورده می کند. ما از ماشینکاری CNC و سنگ زنی دقیق برای دستیابی به تحمل زاویه شیار +/- 0.1 درجه و پرداخت سطحی Ra 0.8 میکرومتر یا بهتر استفاده می کنیم.

فرقی نمی‌کند قرقره‌هایی را برای نوار نقاله‌ها، درایوهای HVAC، ماشین‌آلات کشاورزی یا فن‌های صنعتی تهیه می‌کنید، از شما دعوت می‌کنیم تا با ما تماس بگیرید تا در مورد نیازهای خود صحبت کنید. ما می توانیم نمونه ها، داده های فنی و راه حل های سفارشی را ارائه دهیم. تعهد ما به کیفیت و رضایت مشتری ما را به شریکی قابل اعتماد برای مشاغل در سراسر جهان تبدیل کرده است.

امروز با شرکت الکترومکانیکال ژجیانگ هاون تماس بگیریدبرای بحث در مورد نیازهای قرقره تسمه خود و کشف اینکه چگونه قابلیت های ماشینکاری ما می تواند مشخصات دقت شیار شما را برآورده کند.

اخبار مرتبط
برای من پیام بگذارید
X
ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید. سیاست حفظ حریم خصوصی
رد کردنقبول کنید